বাংলা ভাষার
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

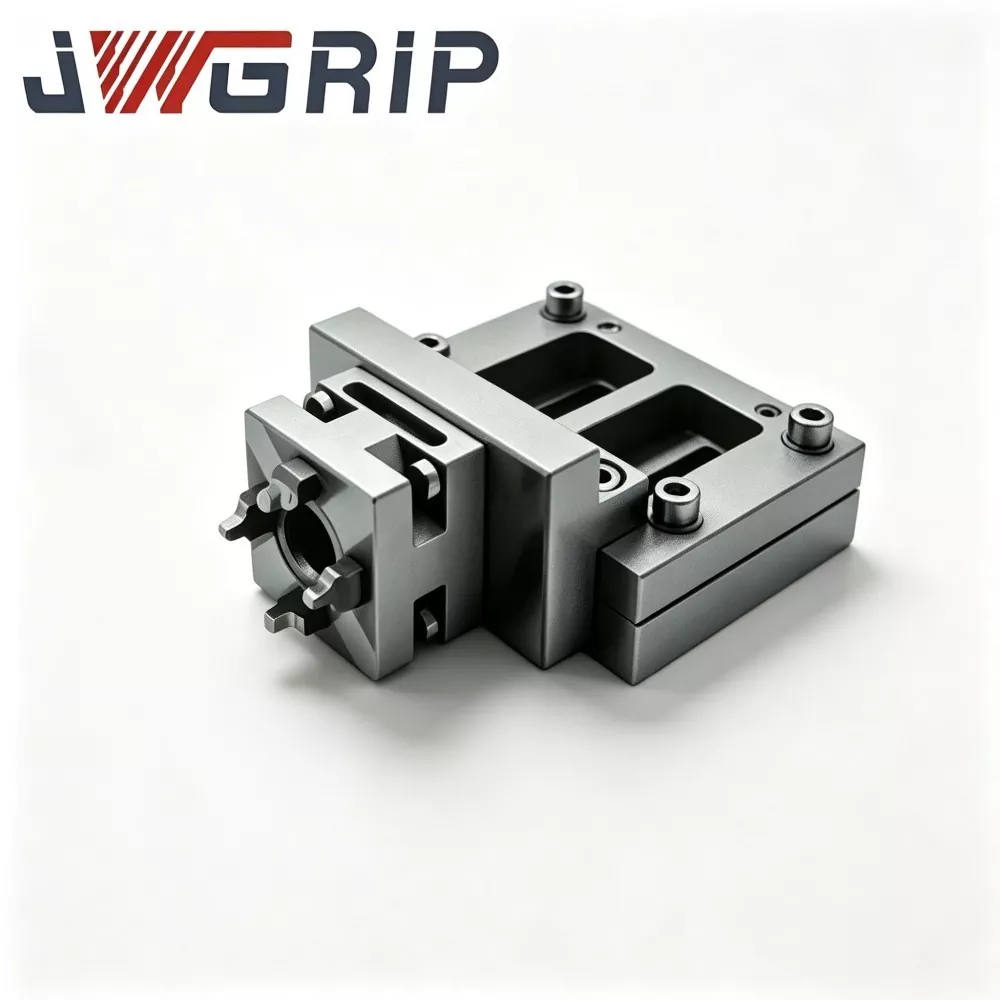
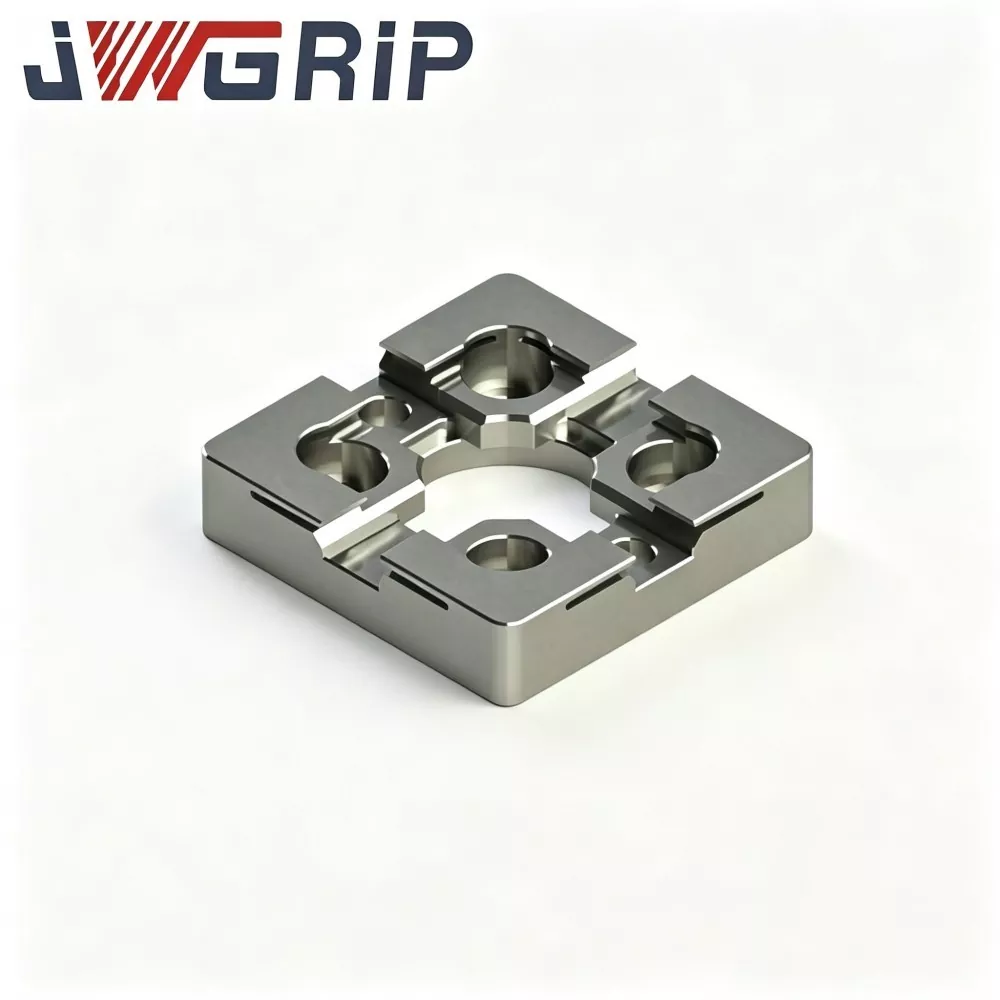
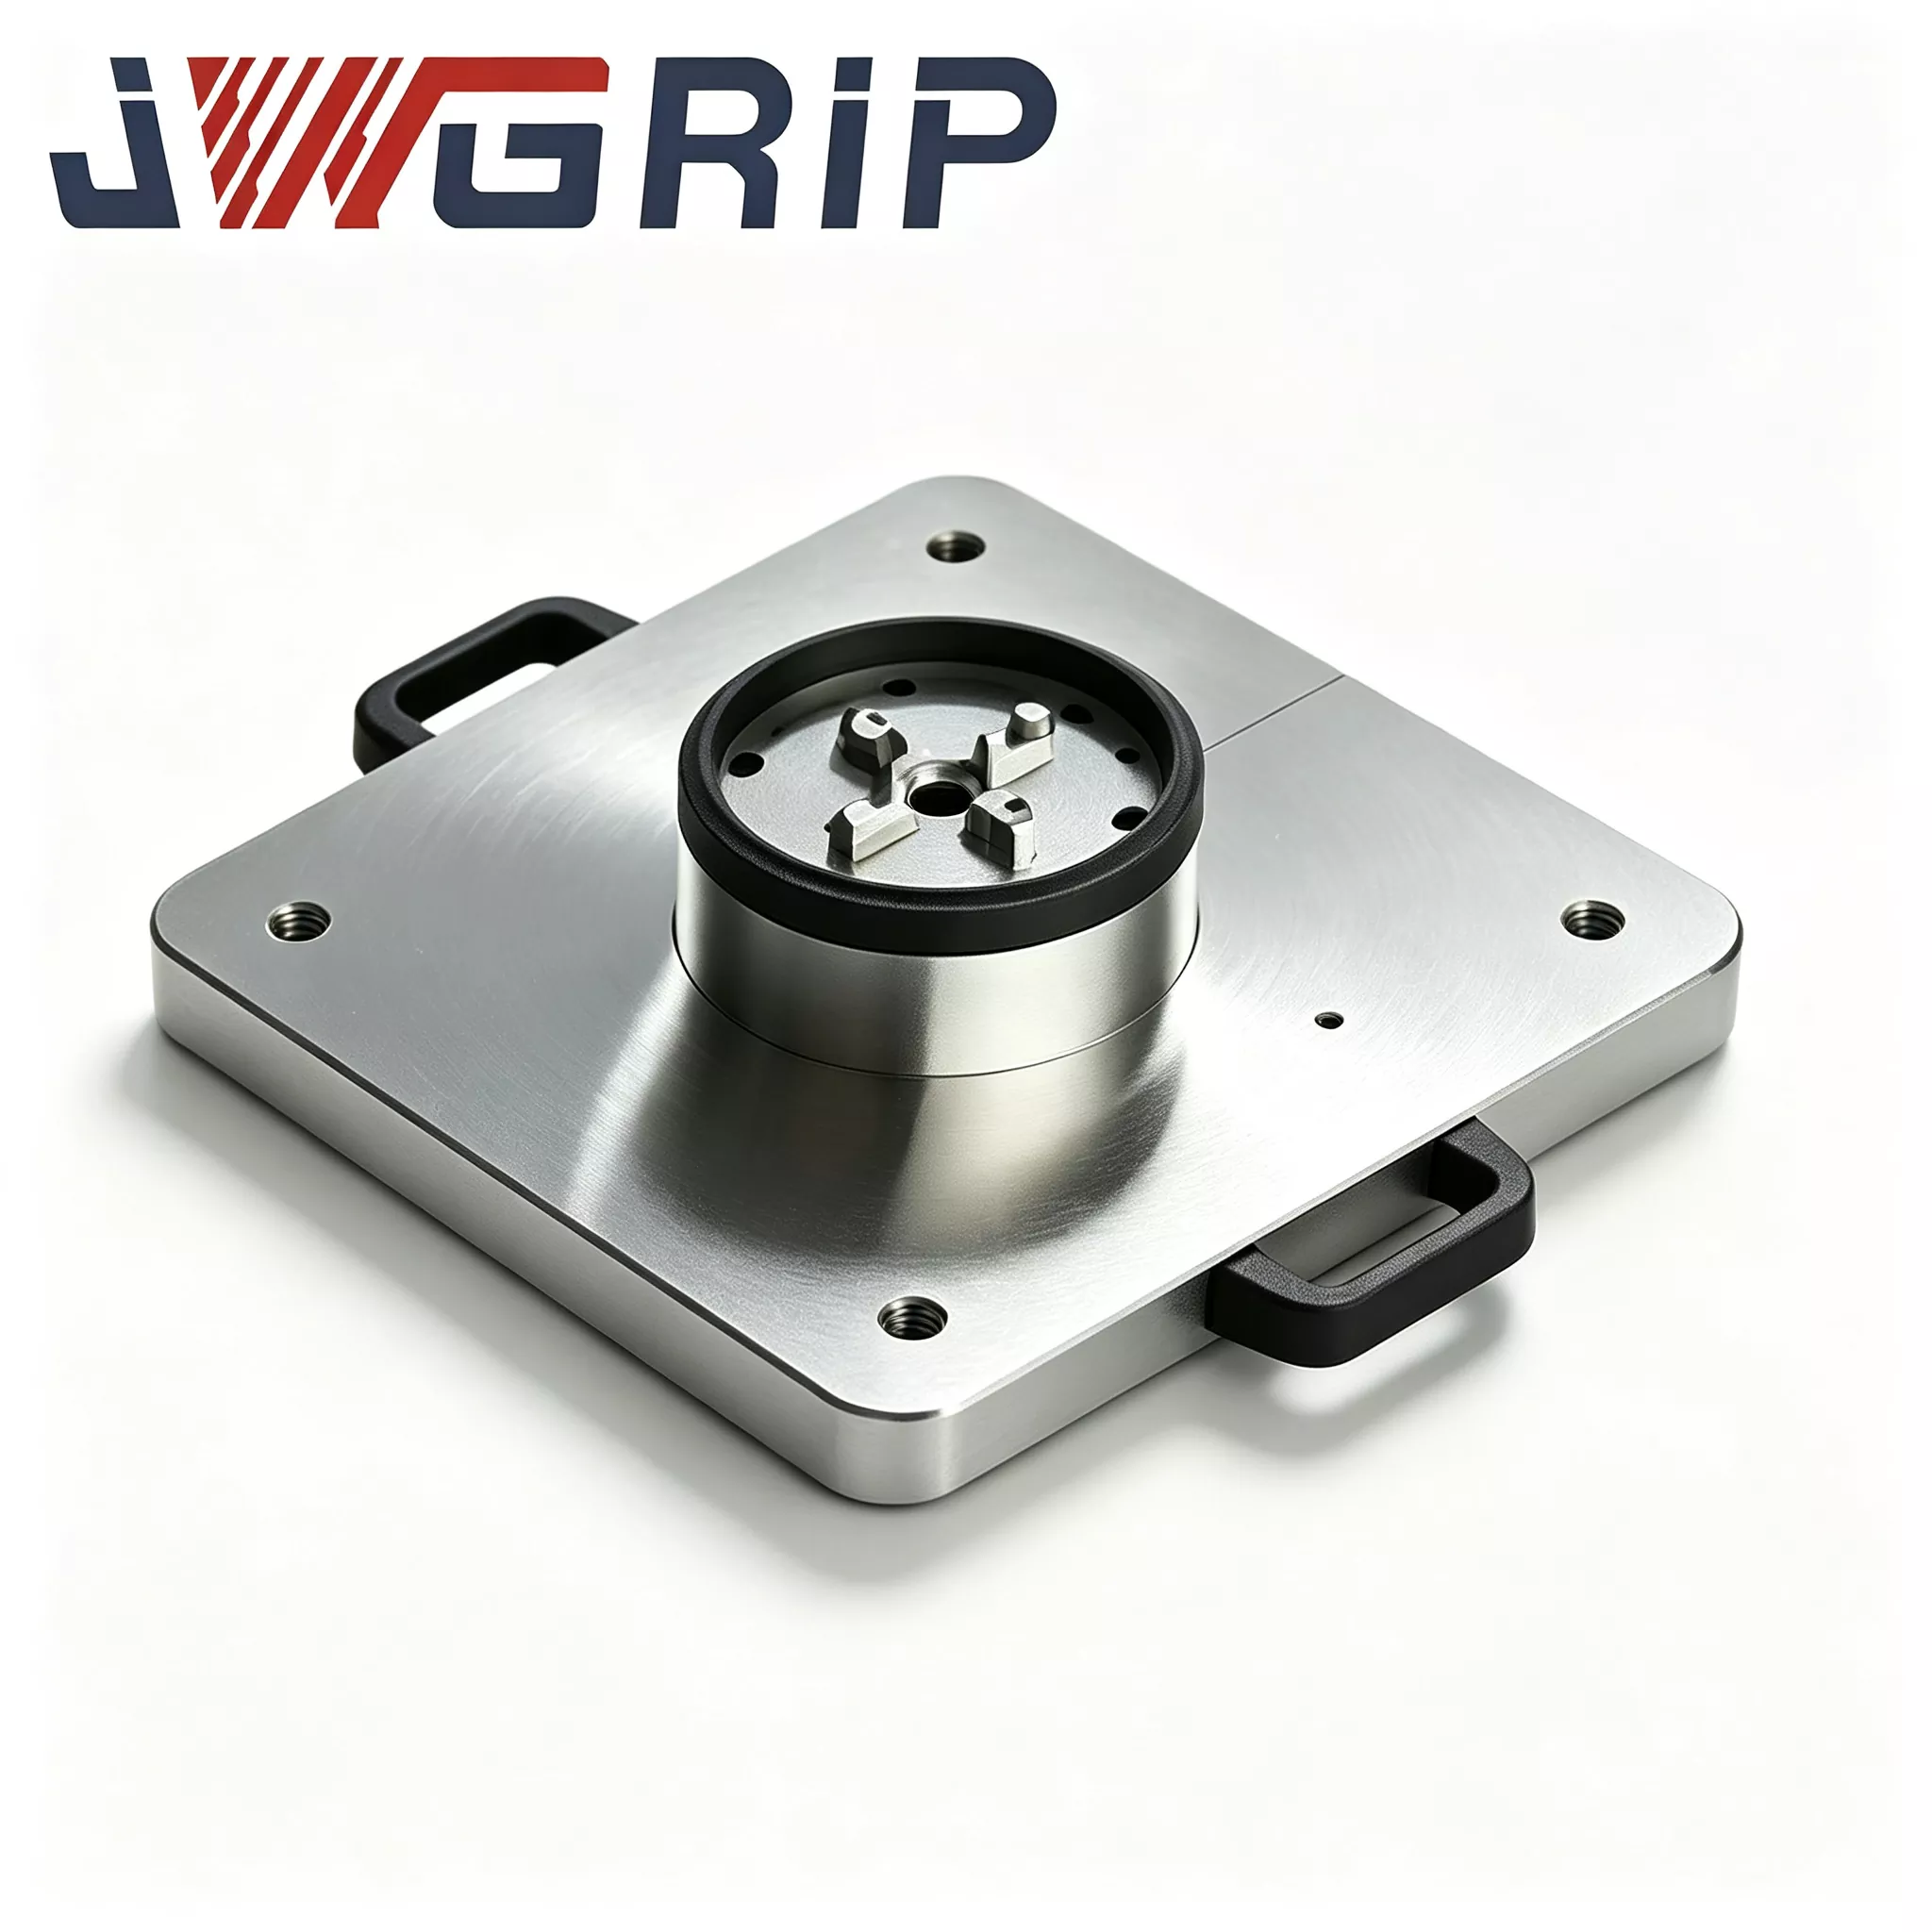
পাওয়ার চক সহ স্বয়ংক্রিয় জিরো পয়েন্ট প্যালেট
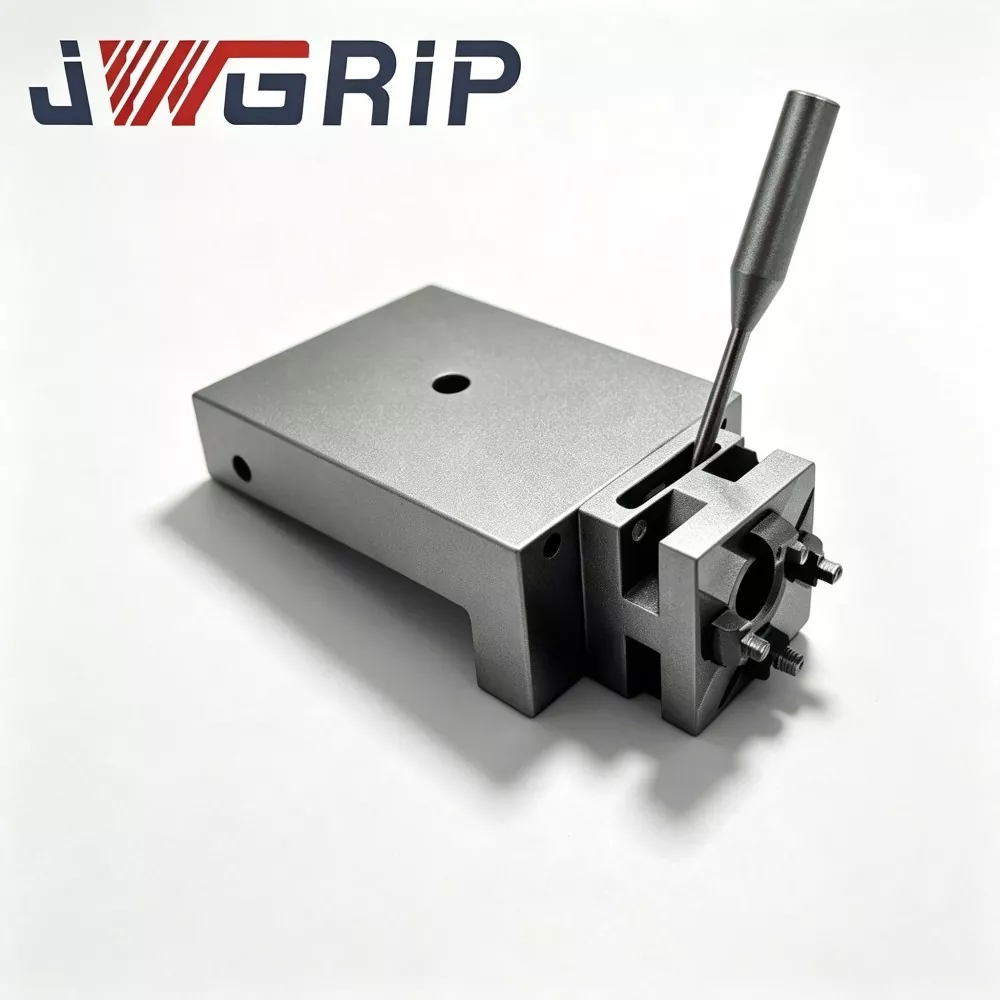
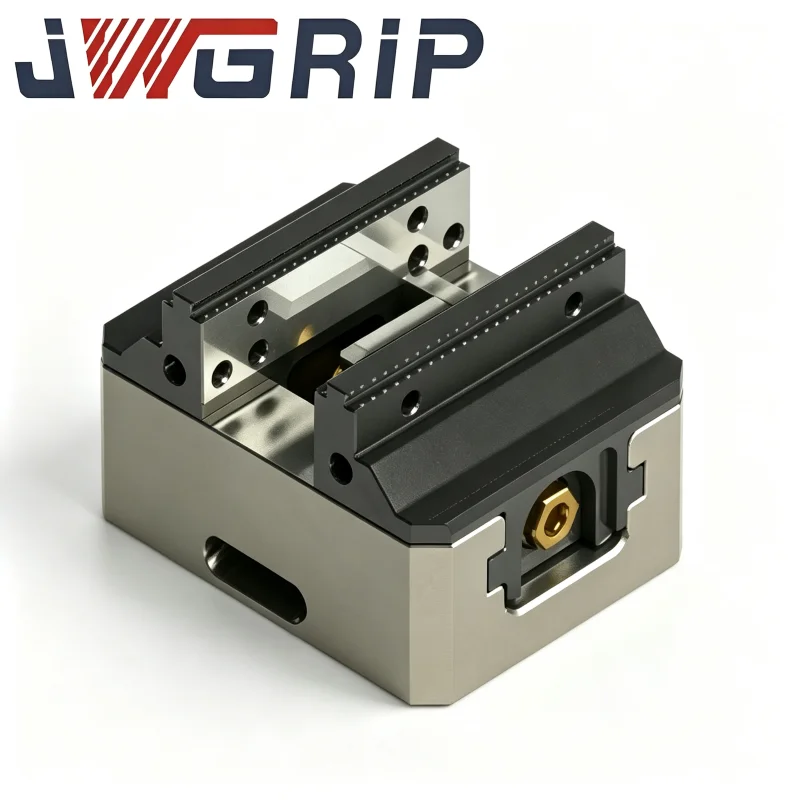
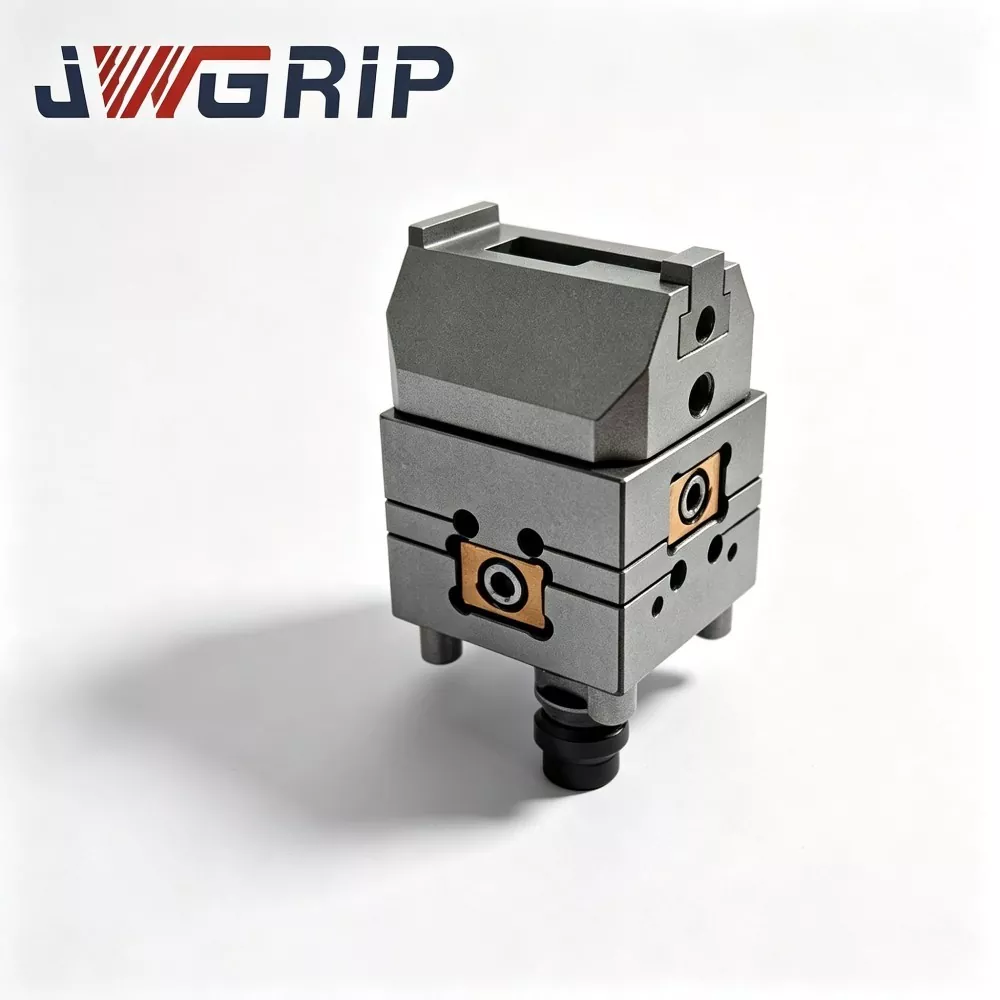
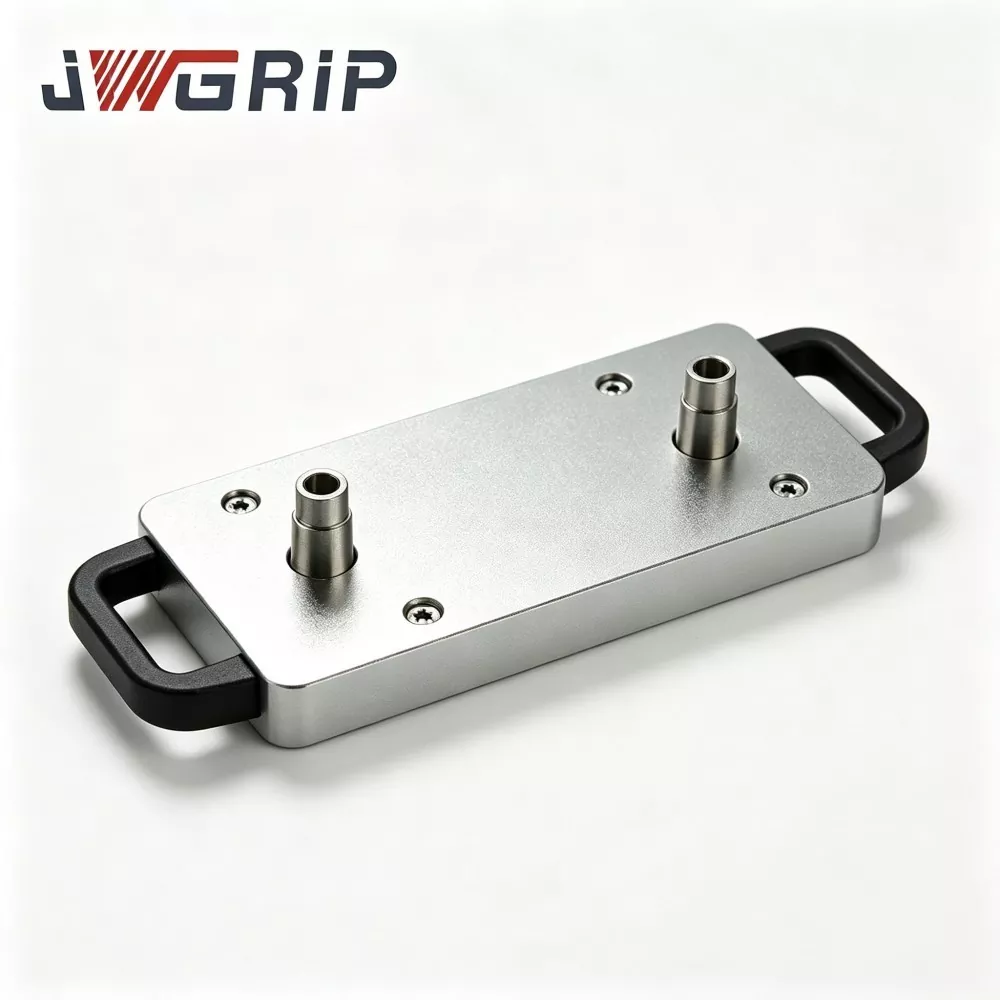
JWGRIP হল চীনে পাওয়ার চক সহ পেশাদার স্বয়ংক্রিয় জিরো পয়েন্ট প্যালেটের প্রস্তুতকারক এবং সরবরাহকারী। এটি একটি সমন্বিত জিরো-পয়েন্ট পজিশনিং ফিক্সচার যা বিশেষভাবে নমনীয় মানবহীন CNC উৎপাদন লাইনের জন্য ডিজাইন করা হয়েছে। এটি শূন্য-পয়েন্ট পজিশনিং রেফারেন্স উপাদান এবং পাওয়ার নিউমেটিক চক লকিং ইউনিটকে একটি একক ডিভাইসে সংহত করে, অতিরিক্ত মাল্টি-লেয়ার অ্যাডাপ্টার প্লেট বা পৃথক চক সংযুক্তি কেনার প্রয়োজনীয়তা দূর করে। এটি সরাসরি মেশিন টুল ওয়ার্কটেবলে ইনস্টল এবং স্থির করা যেতে পারে এবং শিল্প রোবট গ্রিপারের সাথে সংযুক্ত করা যেতে পারে।
পাওয়ার চক সহ স্বয়ংক্রিয় জিরো পয়েন্ট প্যালেট স্বয়ংক্রিয় অবস্থান, স্বয়ংক্রিয় ক্ল্যাম্পিং এবং ওয়ার্কপিসটি আটকানোর পরে স্বয়ংক্রিয় মুক্তি অর্জন করতে পারে। এটি স্বয়ংচালিত অ্যালুমিনিয়াম খাদ ডাই-কাস্ট অংশগুলির প্রক্রিয়াকরণে, 3C কনজিউমার ইলেকট্রনিক্সের জন্য ধাতব কাঠামোগত উপাদানগুলির বড় আকারের উত্পাদন এবং ছাঁচের কর্মশালায় স্বয়ংক্রিয় গ্রাফাইট ইলেক্ট্রোড প্রক্রিয়াকরণ ইউনিটগুলিতে ব্যাপকভাবে ব্যবহৃত হয়েছে।
পণ্য রচনা এবং কাজের প্রবাহ
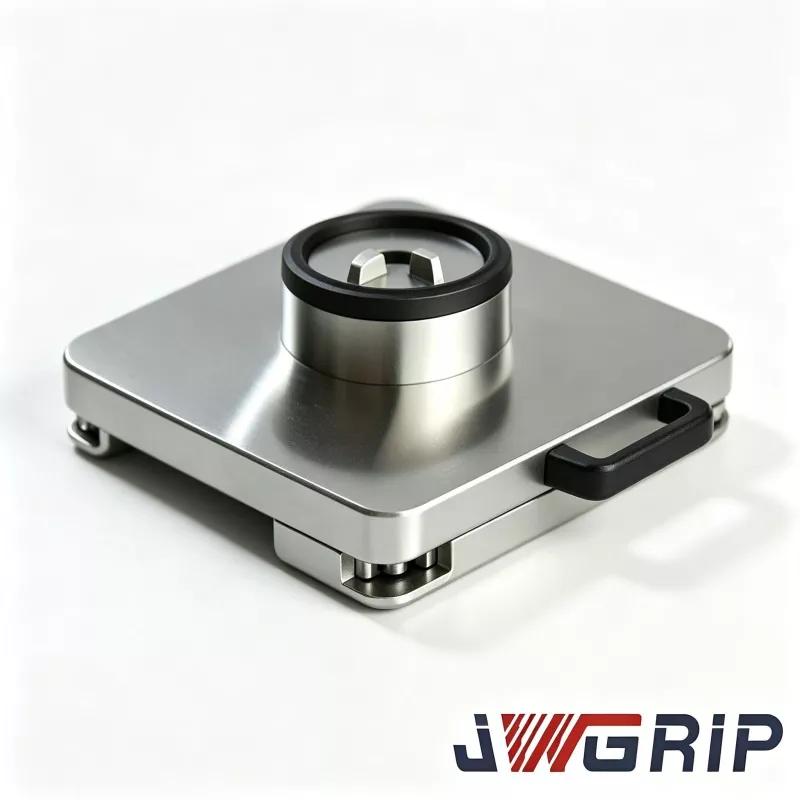
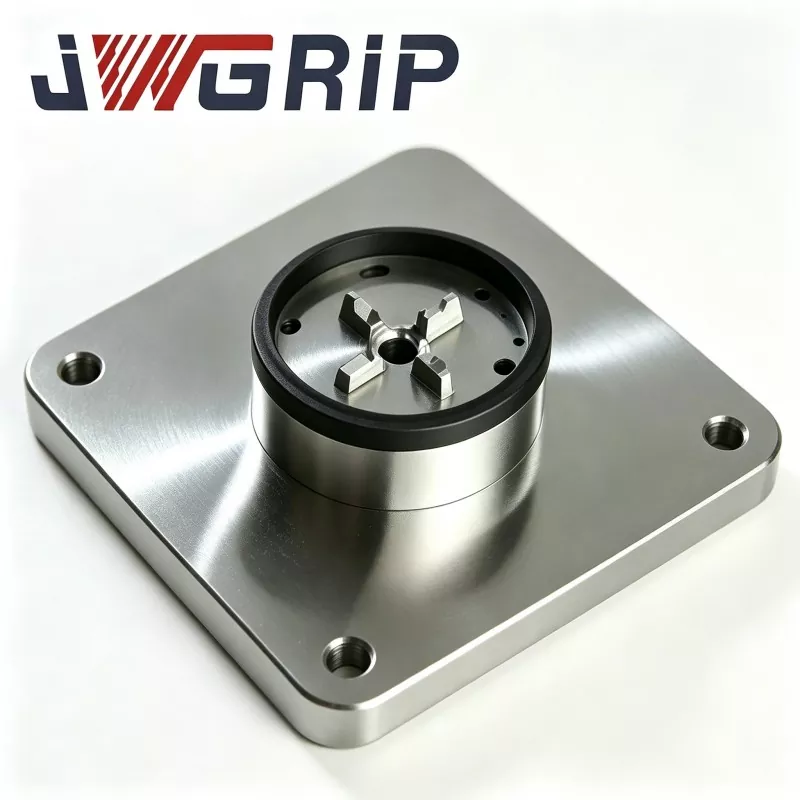
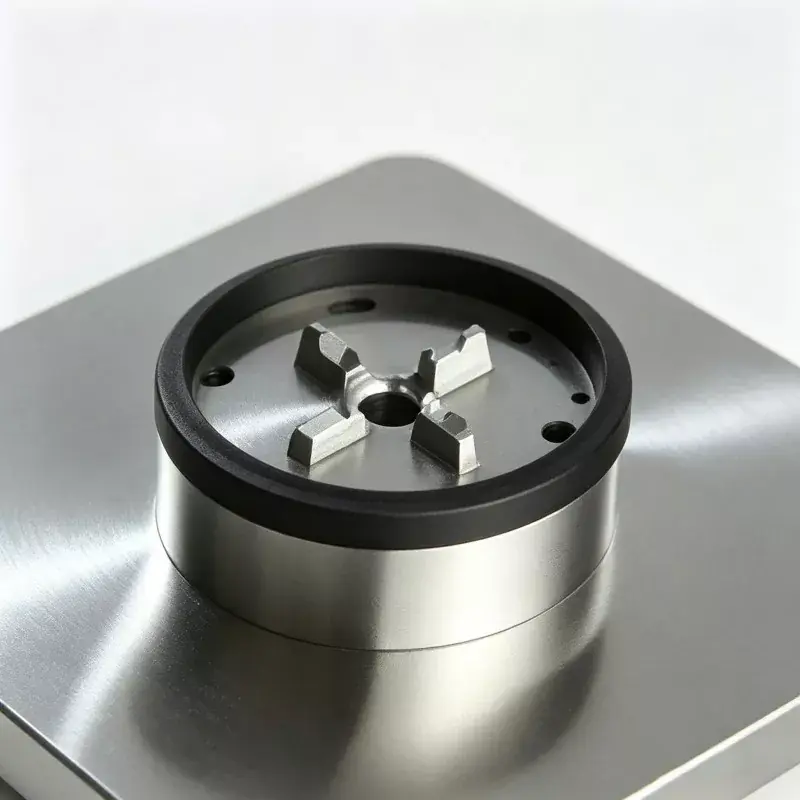
পাওয়ার চক সহ স্বয়ংক্রিয় জিরো পয়েন্ট প্যালেট জিরো পয়েন্ট প্যালেট সিরিজের অন্তর্গত। এটি প্রধানত চারটি মূল উপাদান নিয়ে গঠিত: প্যালেট বেস বডি, উচ্চ-নির্ভুল শূন্য-পয়েন্ট পজিশনিং হাতা সমাবেশ, বায়ুসংক্রান্ত ড্রাইভ মডিউল এবং সিঙ্ক্রোনাস পাওয়ার চক ফিক্সচার।
সম্পূর্ণ কাজের প্রবাহটি নিম্নরূপ: শিল্প রোবট লোড করা ওয়ার্কপিসের ফিক্সচার বেসটি তুলে নেয় এবং এটি প্যালেটের রেফারেন্স প্লেনে রাখে। জিরো-পয়েন্ট পজিশনিং হাতা প্রাথমিক পজিশনিং সম্পূর্ণ করে। যখন অন্তর্নির্মিত সেন্সর অবস্থানটি সঠিকভাবে সনাক্ত করে, তখন এটি PLC নিয়ন্ত্রণ ব্যবস্থায় একটি সংকেত পাঠায়।
PLC বায়ুসংক্রান্ত সার্কিট শুরু করে, এবং অন্তর্নির্মিত বায়ুসংক্রান্ত ইউনিট পাওয়ার চক ফিক্সচারকে সিঙ্ক্রোনাসভাবে ভিতরের দিকে নিয়ে যাওয়ার জন্য চালিত করে, ফিক্সচার বেসের অভিন্ন রেডিয়াল ক্ল্যাম্পিং অর্জন করে।
ক্ল্যাম্পিং সম্পন্ন হওয়ার পরে, একটি বৈদ্যুতিক নিশ্চিতকরণ সংকেত সিএনসি মেশিন টুলে পাঠানো হয় এবং কাটিয়া প্রক্রিয়াকরণ চক্র শুরু হয়।
প্রক্রিয়াকরণ প্রোগ্রাম শেষ হলে, মেশিন টুল একটি সমাপ্তি সংকেত পাঠায়, এবং বায়ুসংক্রান্ত সার্কিট চাপ প্রকাশ করে। চক ফিক্সচারটি সিঙ্ক্রোনাসভাবে খোলে, এবং রোবট ফিক্সচারের সাথে সম্পূর্ণ ওয়ার্কপিসটি বের করে, লোডিংয়ের পরবর্তী চক্রের জন্য প্রস্তুতি নেয়।
পুরো প্রক্রিয়াটির জন্য বোল্টের ম্যানুয়াল শক্তকরণ বা ম্যানুয়াল ইঙ্গিত এবং প্রান্তিককরণের প্রয়োজন নেই।

প্রক্রিয়ার সুবিধা
বেস প্লেট ফাঁকা নকল খাদ ইস্পাত দিয়ে তৈরি এবং CNC মেশিনিং প্রক্রিয়া চলাকালীন উত্পন্ন অভ্যন্তরীণ অবশিষ্ট স্ট্রেস দূর করতে দুটি সম্পূর্ণ স্ট্রেস-রিলিভিং তাপ চিকিত্সা প্রক্রিয়ার মধ্য দিয়ে যায়।
অনেক কম খরচের প্রতিযোগী এই গুরুত্বপূর্ণ পদক্ষেপটি বাদ দেবে। যদি বেস উপাদানের অভ্যন্তরীণ অবশিষ্ট স্ট্রেস তাৎপর্যপূর্ণ হয়, কর্মশালায় বারবার ক্ল্যাম্পিং অপারেশন এবং দিন-রাত্রি চক্রের কারণে তাপমাত্রার পরিবর্তনের ফলে রেফারেন্স বেঞ্চমার্ক প্লেনে খালি চোখে অদৃশ্য মাইক্রোস্কোপিক বিকৃতি হতে পারে।
এটি মেশিনযুক্ত ওয়ার্কপিসগুলিতে ক্রমাগত আকারের বিচ্যুতি ঘটাবে এবং এর ফলে প্রচুর পরিমাণে বর্জ্য ক্ষতি হবে।
আমাদের কারখানার কাঁচামালের প্রতিটি টুকরা কঠোরভাবে সম্পূর্ণ অ্যানেলিং প্রক্রিয়াটি সম্পন্ন করে। এই মানটি দশ বছরের বাস্তব প্রকৌশল অভিজ্ঞতা থেকে প্রাপ্ত এবং অসংখ্য CNC স্বয়ংক্রিয় ফিক্সচার প্রকল্পগুলি পরিবেশন করে। পজিশনিং বুশিং উচ্চ পরিধান-প্রতিরোধী বিয়ারিং স্টিল দিয়ে তৈরি, এটি নিভে এবং টেম্পারিং ট্রিটমেন্টের মধ্য দিয়ে যায় এবং অভ্যন্তরীণ গর্ত ফাইন গ্রাইন্ডিং এবং আল্ট্রা-ফাইন প্রসেসিংয়ের সাথে মিলিত হয় যাতে পজিশনিং সারফেসগুলির মধ্যে ব্যবধান কম হয় এবং অগণিত প্রতিস্থাপন চক্রের পরেও স্থিতিশীল অবস্থানের কার্যকারিতা নিশ্চিত করা যায়।
মূল সুবিধা
1. ইন্টিগ্রেটেড ওয়ান-পিস স্ট্রাকচারাল ডিজাইন
ইন্টিগ্রেটেড ওয়ান-পিস ডিজাইন মেশিন টুল ওয়ার্কটেবলে মাউন্ট করার জায়গা বাঁচায় এবং মাল্টি-লেয়ার অ্যাডাপ্টার প্লেটের কারণে জমা হওয়া অ্যাসেম্বলি ত্রুটিগুলি দূর করে। প্রথাগত স্প্লিট-টাইপ সলিউশনের জন্য জিরো-পয়েন্ট প্যালেট, অ্যাডাপ্টারের বেস প্লেট এবং স্বাধীন চকগুলির স্ট্যাকিং প্রয়োজন, যেখানে 2-3 প্লেট স্ট্যাকিং একটি অতিরিক্ত 3-5μm সঞ্চিত পজিশনিং বিচ্যুতি তৈরি করতে পারে। আমাদের একচেটিয়া সমন্বিত নকশা এই ত্রুটির উত্সগুলি এড়ায়, কেনা আনুষাঙ্গিক সংখ্যা হ্রাস করে এবং শেষ গ্রাহকদের জন্য খুচরা যন্ত্রাংশ পরিচালনার খরচ কমায়।
2. অবস্থান নির্ভুলতা পুনরাবৃত্তি করুন
প্যালেট ±2μm এর স্থিতিশীল পুনরাবৃত্তি অবস্থান নির্ভুলতা প্রদান করে। পজিশনিং বুশিংয়ের ভিতরের বোরগুলি সুপার-ফিনিশিংয়ের মাধ্যমে প্রক্রিয়া করা হয়। প্রতিটি প্যালেট ডেলিভারির আগে 100% পূর্ণ-আইটেম নির্ভুলতা পরিদর্শনের মধ্য দিয়ে যায়, এবং প্রতিটি ইউনিট একটি হার্ড-কপি মূল পরিদর্শন প্রতিবেদন সহ পাঠানো হয় যা বিদেশী ক্রেতাদের অনুরোধে যাচাইয়ের জন্য সরবরাহ করা যেতে পারে।
3. নেটিভ অটোমেশন ইন্টিগ্রেশন
মানসম্মত বায়ুসংক্রান্ত পোর্ট এবং NPN বৈদ্যুতিক সংকেত আউটপুট ইন্টারফেস সংরক্ষিত, বাজারে একাধিক মূলধারার শিল্প রোবট ব্র্যান্ডের সাথে প্যালেটকে সামঞ্জস্যপূর্ণ করে তোলে। এটি সত্যিকার অর্থে অনুপস্থিত নাইট-শিফ্ট উত্পাদনকে সমর্থন করে। একজন গার্হস্থ্য অটো পার্টস এন্ড-ব্যবহারকারীর কাছ থেকে আসল রেট্রোফিট ডেটা অনুসারে, ফিক্সচার পরিবর্তন চক্রের সময় মূল ম্যানুয়াল থেকে 12-15 মিনিটের মধ্যে নেমে গেছে আমাদের প্যালেটগুলি স্থাপন করার পরে 45 সেকেন্ডের মধ্যে, রাতের শিফটের সময় সাইটে থাকার জন্য কোনও অপারেটরের প্রয়োজন নেই।
4. উচ্চ ক্ল্যাম্পিং ফোর্স আউটপুট
বিল্ট-ইন পাওয়ার নিউম্যাটিক চক ইউনিট 45kN পর্যন্ত সর্বাধিক ক্ল্যাম্পিং ফোর্স সরবরাহ করে, মোল্ড স্টিল এবং কাস্ট-অ্যালুমিনিয়াম ওয়ার্কপিসগুলির ভারী-ফিড মেশিনিং দ্বারা উত্পন্ন কাটিং প্রভাব সহ্য করতে সক্ষম, কার্যকরভাবে কাটিং অপারেশনের সময় ফিক্সচার স্থানান্তর এবং আলগা হওয়ার ঝুঁকি হ্রাস করে।
5. সুবিধাজনক রক্ষণাবেক্ষণ এবং নিয়ন্ত্রণযোগ্য খুচরা যন্ত্রাংশ খরচ
চক চোয়ালের সমাবেশগুলি মেশিন টুলের ওয়ার্কটেবল থেকে সম্পূর্ণ প্যালেটটি অপসারণ না করেই পৃথকভাবে আলাদা করা এবং প্রতিস্থাপন করা যেতে পারে। যখন চোয়াল ঘর্ষণ বা ক্ষতির সম্মুখীন হয়, গ্রাহকদের শুধুমাত্র অনুরূপ খুচরা যন্ত্রাংশ ক্রয় করতে হবে পুরো প্যালেট সেটটি প্রতিস্থাপন করার পরিবর্তে, কার্যকরভাবে দীর্ঘমেয়াদী সরঞ্জাম রক্ষণাবেক্ষণ বিনিয়োগ হ্রাস করে।

প্রকৃত গ্রাহক কেস
পাওয়ার চক সহ স্বয়ংক্রিয় জিরো পয়েন্ট প্যালেট বেশিরভাগ উত্পাদন লাইনের তিনটি বিভাগে প্রয়োগ করা হয়: স্বয়ংচালিত উপাদানগুলির জন্য মানবহীন-সিএনসি উত্পাদন লাইন, 3C ধাতব কাঠামোগত অংশগুলির জন্য ভর-উৎপাদন লাইন এবং ছাঁচ কারখানার ভিতরে নমনীয় স্বয়ংক্রিয় গ্রাফাইট-ইলেক্ট্রোড মেশিনিং সেল।
কেস 1:একটি বড় মাপের গার্হস্থ্য অটো-পার্টস প্রস্তুতকারক অ্যালুমিনিয়াম ডাই-কাস্টিং মেশিনের জন্য পাওয়ার চক সহ মোট 16টি স্বয়ংক্রিয় জিরো পয়েন্ট প্যালেটের সেট সহ দুটি নমনীয় সিএনসি স্বয়ংক্রিয় উত্পাদন লাইন রিট্রোফিট করেছে। রেট্রোফিট করার আগে, অপারেটরদের প্রতিটি ফিক্সচার পরিবর্তনের জন্য ম্যানুয়াল ইঙ্গিত এবং সারিবদ্ধকরণের প্রয়োজন ছিল, প্রতি ব্যাচে প্রায় 13 মিনিট সময় লাগে। আমাদের জিরো-পয়েন্ট স্বয়ংক্রিয় প্যালেট স্থাপনের পরে, রোবট সমস্ত লোডিং-আনলোডিং, পজিশনিং এবং ক্ল্যাম্পিং কাজ সম্পন্ন করে। একক পরিবর্তন-চক্র 42-50 সেকেন্ডে সংক্ষিপ্ত হয়। অনুপস্থিত নাইট শিফট উপলব্ধি করা হয়. তিন মাসের ক্রমাগত উৎপাদন পরিসংখ্যান অনুসারে, মাসিক ওয়ার্কশপ-স্তরের উৎপাদন ক্ষমতা 22 শতাংশ বেড়েছে। ওয়ার্কপিস ব্যাচ জুড়ে মাত্রিক ধারাবাহিকতা স্পষ্টতই উন্নত হয় এবং প্রত্যাখ্যান-স্ক্র্যাপের হার উল্লেখযোগ্যভাবে কমে যায়।
কেস2:পার্ল রিভার ডেল্টায় অবস্থিত একটি বড় আকারের ছাঁচ তৈরির উদ্যোগ গ্রাফাইট-ইলেক্ট্রোড স্বয়ংক্রিয়-মেশিনিং কোষের ভিতরে এই স্বয়ংক্রিয় প্যালেটের একাধিক সেট ইনস্টল করে। সমস্ত ইলেক্ট্রোড বেস ইউনিফাইড স্ট্যান্ডার্ড মাত্রা গ্রহণ করে। অপারেটররা আর প্রতিটি ইলেক্ট্রোড-মেশিনিং কাজের জন্য ম্যানুয়াল ইঙ্গিত পুনরাবৃত্তি করে না। সমাপ্ত ইলেক্ট্রোডের মাত্রিক সামঞ্জস্য ব্যাপকভাবে উন্নত হয় এবং ছাঁচ-শপের কর্মীদের জন্য পুনরাবৃত্তিমূলক শ্রমের তীব্রতা হ্রাস পায়। প্রস্তাবিত চিত্র অবস্থান: আমাদের নিজস্ব প্রসেসিং ওয়ার্কশপের ভিতরে তোলা সাইটের ছবি, গ্রাহক-সাইট অটোমেশন ওয়ার্কস্টেশনের বাস্তব-শট ছবি, প্যালেট বডির বিস্ফোরিত-ভিউ ডিটেইল ফটো, ফ্যাক্টরি-আউটলেট নির্ভুলতা-QC পরিদর্শনের সময় ধারণ করা ছবি।
উত্পাদন প্রক্রিয়া
সমস্ত স্বয়ংক্রিয় প্যালেট ফোরজিং, সিএনসি মেশিনিং, হিট-ট্রিটমেন্ট, গ্রাইন্ডিং এবং সমাবেশ সহ আমাদের ইন-হাউস সিএনসি-ফিক্সচার ওয়ার্কশপের মধ্যে পূর্ণ-প্রবাহ উত্পাদনের মধ্য দিয়ে যায়। কোন সম্পূর্ণ ইউনিট OEM আউটসোর্সিং গৃহীত হয় না.
সম্পূর্ণ উত্পাদন কর্মপ্রবাহ:
খাদ-ইস্পাত খালি ফোরজিং → রুক্ষ মেশিনিং → প্রথম স্ট্রেস-রিলিফ বার্ধক্য → সেমি-ফিনিশিং → সেকেন্ডারি স্ট্রেস-রিলিফ বার্ধক্য → সুপার-নির্ভুলতা গ্রাইন্ডিং → বুশিং প্রেস-ফিটিং → সাধারণ সমাবেশ → মাল্টি-আইটেম নির্ভুলতা-&-পারফরম্যান্স পরিদর্শন → এয়ার-টাইটনেস রপ্তানি-প্রতিরোধী চাপ পরীক্ষা
মান নিয়ন্ত্রণ এবং সার্টিফিকেশন
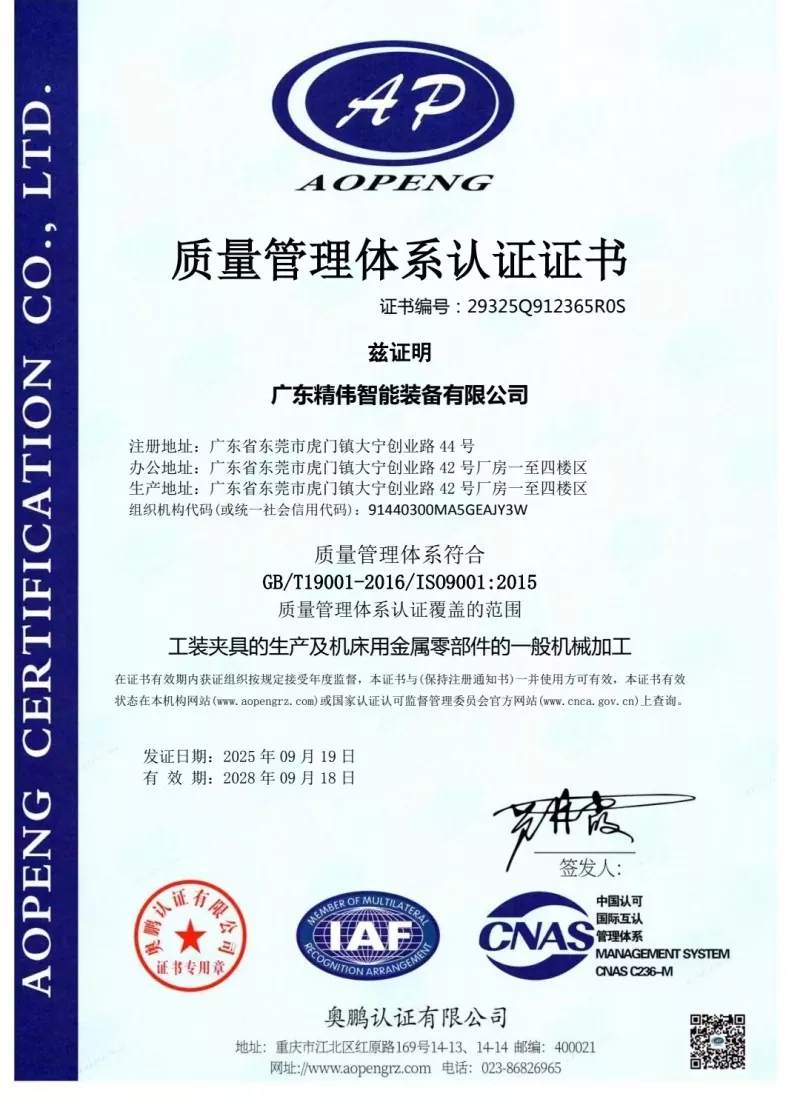
প্রতিটি ইউনিটের জন্য বাধ্যতামূলক প্রি-ডেলিভারি পরিদর্শন আইটেম: পুনরাবৃত্তি-পজিশনিং-নির্ভুলতা পরীক্ষা, প্রকৃত চক-ক্ল্যাম্পিং-ফোর্স পরিমাপ, বায়ু-নিরোধক চাপ-ধারণ পরীক্ষা (সর্বোচ্চ অনুমোদনযোগ্য চাপ 5-মিনিট ধরে রাখার সময়কালের মধ্যে ≤0.02MPa), বৈদ্যুতিক-সংকেত-লজিক অখণ্ডতা পরীক্ষা। প্রতিটি ইউনিট অনন্য কারখানা-পরিদর্শন ডেটা শীট সঙ্গে বিতরণ করা হয়. আমাদের কারখানা ISO9001 মান-ব্যবস্থাপনা-সিস্টেম সার্টিফিকেশন ধারণ করে। মূল ধাতু উপাদানের জন্য উপাদান সার্টিফিকেট উপলব্ধ. গ্রাহকদের দ্বারা মনোনীত তৃতীয় পক্ষের পরীক্ষাগার পরিদর্শন গ্রহণযোগ্য।
নির্বাচন নির্দেশিকা
প্রথমত, প্যালেট ক্ল্যাম্পিং-রেঞ্জ স্পেসিফিকেশন মেলে গ্রাহক-সাইট ফিক্সচার ক্যারিয়ারের প্রকৃত বাইরের মাত্রা নিশ্চিত করুন।
দ্বিতীয়ত, কর্মশালার বায়ু-উৎস অবস্থা পরীক্ষা করুন। সংকুচিত-বায়ু চাপ স্থিরভাবে 0.5-0.7MPa এর মধ্যে থাকতে হবে। যদি বায়ু-উৎস চাপ ব্যাপকভাবে ওঠানামা করে, চাপ-নিয়ন্ত্রক ফিল্টার ট্রিপল সমাবেশ দৃঢ়ভাবে সুপারিশ করা হয়।
তৃতীয়ত, অটোমেশন-প্রকল্প সংগ্রহের জন্য, রোবট এবং পিএলসি কন্ট্রোল সিস্টেমের মধ্যে IO যোগাযোগ প্রোটোকল স্পষ্ট করুন। আমরা সম্পূর্ণ বৈদ্যুতিক-ইন্টারফেস-ডকুমেন্টেশন বিনামূল্যে সরবরাহ করি।
চতুর্থত, ভারী ওয়ার্কপিস প্রক্রিয়াজাত করা হলে সর্বাধিক ওয়ার্কপিস ওজন সরবরাহ করুন। আমাদের প্রযুক্তিগত কর্মীরা মূল্যায়ন পরিচালনা করবে এবং বিচার করবে যে চাঙ্গা কাস্টমাইজড-সংস্করণ প্যালেট প্রয়োজন কিনা।
ইনস্টলেশন, কমিশনিং এবং অপারেশন নোট
মেশিন-টুল ওয়ার্কটেবলে প্যালেট মাউন্ট করার সময়, ম্যানুয়াল-এ উল্লেখিত টর্ক মানগুলিকে কঠোরভাবে অনুসরণ করে বোল্ট বেঁধে রাখুন। তৃণশয্যা-শরীরের বিকৃতি এড়াতে হিংসাত্মক ওভার-টর্ক শক্ত করা নিষিদ্ধ। আর্দ্রতা এবং ধাতব ধ্বংসাবশেষ যাতে চক প্রবেশ করতে না পারে এবং অভ্যন্তরীণ উপাদানের মরিচা বা চোয়াল জ্যামিং সৃষ্টি করতে না পারে সে জন্য সংকুচিত-এয়ার ইনলেটের সামনের প্রান্তে তেল-জল ফিল্টার ইনস্টল করতে হবে। প্রতি 80-100 ক্রমবর্ধমান কর্মঘণ্টা, চাকের ভিতরে স্লাইডিং ঘর্ষণ পৃষ্ঠের উপর শুষ্ক-লুব্রিকেন্ট স্প্রে স্প্রে করুন।
তরল ইঞ্জিন তেল নিষিদ্ধ, কারণ তরল তেল ব্যাপক অ্যালুমিনিয়াম এবং লোহার চিপগুলিকে আকর্ষণ করে এবং চোয়াল-জ্যামিং ব্যর্থতাকে ট্রিগার করে। উত্পাদনের সময়, প্যালেট রেফারেন্স ডেটাম প্লেনে ভারী চিপ জমা হওয়া এড়ান। অপারেটরদের অবশ্যই প্রতিটি শিফট পরিবর্তনের সময় কম্প্রেস-এয়ার দিয়ে লোকেটিং হোল এবং ডেটাম প্লেনগুলিকে উড়িয়ে দিতে হবে এবং পরিষ্কার করতে হবে। স্পেসিফিকেশন শীটে তালিকাভুক্ত সর্বোচ্চ ক্ল্যাম্পিং-ফোর্সের বেশি ইউনিট চালাবেন না। ওভারলোড অপারেশন চক চোয়ালের স্থায়ী প্লাস্টিকের বিকৃতি ঘটায় এবং স্থায়ীভাবে প্যালেটের অবস্থান নির্ভুলতা নষ্ট করে।
প্যাকিং, লিড টাইম এবং বিক্রয়োত্তর পরিষেবা
রপ্তানি-গ্রেড শক-প্রুফ সলিড-কাঠের প্যাকিং কেসগুলি পুরু ফেনা অভ্যন্তরীণ বাফার সুরক্ষা সহ দীর্ঘ-দূরত্বের সমুদ্র-শিপিং পরিবহনের সময় সংঘর্ষের ক্ষতির বিরুদ্ধে নির্ভুল ডেটাম পৃষ্ঠকে রক্ষা করার জন্য গৃহীত হয়। স্ট্যান্ডার্ড লিড-টাইম: 12-18 কার্যদিবস। কিছু মানসম্পন্ন আইটেম সংক্ষিপ্ত ডেলিভারির জন্য স্টকে রাখা হয়।
12-মাসের পূর্ণ-ইউনিট ওয়ারেন্টি মানব ভুল-অপারেশন দ্বারা প্ররোচিত নয় এমন উত্পাদন ত্রুটিগুলি কভার করে; বিনামূল্যে মেরামত বা অতিরিক্ত অংশ প্রতিস্থাপন প্রদান করা হয়. ইনস্টলেশন এবং কমিশনিংয়ের জন্য দূরবর্তী অনলাইন প্রযুক্তিগত নির্দেশিকা উপলব্ধ। বাল্ক-অর্ডার প্রকল্পের জন্য পেইড অন-সাইট-কমিশনিং পরিষেবা দেওয়া যেতে পারে।
ক্ল্যাম্পিং-রেঞ্জ সমন্বয়, বায়ুসংক্রান্ত-সার্কিট লেআউট পরিবর্তন এবং সংকেত-আউটপুট-ফর্ম পরিবর্তন সহ কাস্টমাইজড পরিবর্তন পরিষেবা সমর্থিত। বিনামূল্যে নমুনা গ্রাহক মূল্যায়ন পরীক্ষার জন্য উপলব্ধ; নমুনার জন্য মালবাহী খরচ ক্রেতাদের দ্বারা গ্রহণ করা হবে.
FAQ
প্রশ্ন 1: পাওয়ার চক সহ স্বয়ংক্রিয় জিরো পয়েন্ট প্যালেট অন্যান্য তৃতীয় পক্ষের ব্র্যান্ডের জিরো-পয়েন্ট ফিক্সচারের সাথে সামঞ্জস্যপূর্ণ হতে পারে?
উত্তর: স্ট্যান্ডার্ড-সংস্করণের ডেটাম ডাইমেনশন আমাদের নেটিভ জিরো-পয়েন্ট সিস্টেমের সাথে মেলে। আপনার প্রকল্পের জন্য অন্য-ব্র্যান্ডের জিরো-পয়েন্ট ফিক্সচারের সাথে সামঞ্জস্যের প্রয়োজন হলে, অর্ডার বসানোর আগে প্রযুক্তিগত প্রয়োজনীয়তাকে অবহিত করুন, কাস্টমাইজড ডেটাম-ডাইমেনশন মেশিনিং উপলব্ধি করা যেতে পারে।
প্রশ্ন 2: অস্থির বায়ু-উৎস চাপ কি ক্ল্যাম্পিং সুরক্ষা এবং নির্ভরযোগ্যতাকে প্রভাবিত করবে?
উত্তর: এটি সরাসরি প্রভাব আনবে। অপর্যাপ্ত বায়ু-উৎস চাপ প্রকৃত চক ক্ল্যাম্পিং বল হ্রাস করে এবং কাটার সময় ওয়ার্কপিস-ঢিলা হওয়ার ঝুঁকি তৈরি করে। চাপ-নিয়ন্ত্রক ফিল্টার সমাবেশ দৃঢ়ভাবে 0.5-0.7MPa মধ্যে চাপ স্থিতিশীল করার পরামর্শ দেওয়া হয়।
প্রশ্ন 3: দীর্ঘ সময়ের অপারেশনের পরে অবনমিত পুনরাবৃত্তি-পজিশনিং সঠিকতার প্রাথমিক কারণগুলি কী কী?
উত্তর: তিনটি ঘন ঘন মূল কারণ: প্রথমত, রেফারেন্স লোকেটিং সারফেসে জমে থাকা চিপ দূষক; দ্বিতীয়, অভ্যন্তরীণ স্লাইডিং উপাদানের স্বাভাবিক পরিধান; তৃতীয়, বহিরাগত ভারী প্রভাব দ্বারা সৃষ্ট প্যালেট-শরীরের বিকৃতি। পরিষ্কার এবং রক্ষণাবেক্ষণকে অগ্রাধিকার দিন। জীর্ণ-আউট উপাদানগুলি সম্পূর্ণ-প্যালেট পুনর্নবীকরণের পরিবর্তে পৃথক খুচরা যন্ত্রাংশ দ্বারা প্রতিস্থাপিত করা যেতে পারে।
প্রশ্ন 4: এই প্যালেটটি কি 5-অক্ষের CNC মেশিন টুলগুলিতে প্রয়োগ করা যেতে পারে?
উত্তর: এটি 5-অক্ষ মেশিনের সাথে সামঞ্জস্যপূর্ণ। 5-অক্ষের টাকু টিল্টিংয়ের সময় সংঘর্ষ প্রতিরোধ করতে মোট একত্রিত ফিক্সচারের উচ্চতা গণনা করা আবশ্যক। নির্বাচনের পর্যায়ে মেশিন-টুল মডেল সরবরাহ করুন এবং আমরা আপনার জন্য হস্তক্ষেপের ঝুঁকি মূল্যায়ন করব।
অনুসন্ধান পাঠান
যোগাযোগের তথ্য
-
ঠিকানা
নং 44, ড্যানিং এন্টারপ্রেনারশিপ রোড, হুমেন টাউন, ডংগুয়ান সিটি, গুয়াংডং প্রদেশ, চীন
-
টেলিফোন
-
ইমেইল
JWGRIP-এ তদন্ত পাঠাতে স্বাগতম। আমাদের পেশাদার প্রযুক্তিগত এবং বিক্রয় দল বিনামূল্যে ফিক্সচার নির্বাচন, কাস্টমাইজড সমাধান নকশা এবং সঠিক উদ্ধৃতি প্রদান করবে।

সংবাদ সুপারিশ